ການຫຸ້ມຫໍ່ຝາບາງ - ຄິດວ່າຈອກນົມສົ້ມ, ອ່າງນ້ໍາ margarine, ຕູ້ຄອນເທນເນີ deli, ແລະຝາຝາບາງ - ສະແດງເຖິງຫນຶ່ງໃນພາກສ່ວນທີ່ຕ້ອງການທີ່ສຸດຂອງອຸດສາຫະກໍາສີດ. ຄວາມຫນາຂອງຝາສ່ວນໂດຍປົກກະຕິແມ່ນຕັ້ງແຕ່ 0.25 ມມຫາ 1.0 ມມ, ໂດຍອັດຕາສ່ວນການໄຫຼຂອງຄວາມຍາວຕໍ່ຄວາມຫນາມັກຈະເກີນ 200: 1. ເວລາຮອບວຽນແມ່ນວັດແທກເປັນວິນາທີ (ປົກກະຕິ 3-8 ວິນາທີ), ແລະປະລິມານການຜະລິດປະຈໍາປີມັກຈະເກີນ 10 ລ້ານຊິ້ນສ່ວນຕໍ່ແມ່ພິມ.
ໃນຖານະເປັນນັກວິຊາການແມ່ພິມທີ່ມີປະສົບການທີ່ມີຄວາມຊ່ຽວຊານໃນ mold packaging ສູງ cavitation, ຂ້າພະເຈົ້າໄດ້ເຫັນວ່າຂໍ້ບົກພ່ອງການອອກແບບຂະຫນາດນ້ອຍສາມາດກາຍເປັນໄພພິບັດໃນການ molding ຝາບາງ. ຄວາມບໍ່ສົມດຸນຂອງປະຕູຮົ້ວຂອງ 5% ສາມາດຫມາຍຄວາມວ່າບາງຢູ່ຕາມໂກນແມ່ນ over-packed ໃນຂະນະທີ່ອື່ນໆແມ່ນສັ້ນ. ຄວາມຜັນຜວນຂອງຄວາມເຢັນ 5°C ສາມາດເຮັດໃຫ້ເກີດການເກີດສົງຄາມທີ່ເຮັດໃຫ້ຊິ້ນສ່ວນບໍ່ສາມາດໃຊ້ງານໄດ້ຢູ່ທີ່ 1,000 ສ່ວນຕໍ່ຊົ່ວໂມງ.
ສິນລະປະນີ້cle ໄດ້ສຸມໃສ່ດ້ານດ້ານວິຊາການທີ່ສໍາຄັນຂອງການອອກແບບແລະການຜະລິດ molds ຝາບາງທີ່ມີປະສິດຕິພາບສູງ. ບໍ່ວ່າເຈົ້າຈະປັ້ນຝາຝາບາງໆ, ຝາປິດ, ຫຼືຈອກ, ການເຂົ້າໃຈຫຼັກການເຫຼົ່ານີ້ຈະຊ່ວຍໄດ້ທ່ານບັນລຸຮອບວຽນໄວຂຶ້ນ, ຄຸນນະພາບສ່ວນທີ່ດີກວ່າ, ແລະຊີວິດຂອງ mold ຍາວກວ່າ.
ການ molding ຝາບາງ molds subjects molds ກັບສະພາບທີ່ຮຸນແຮງ: ຄວາມກົດດັນສີດສູງຫຼາຍ (ເຖິງ 2,000 bar), ວົງຈອນຄວາມຮ້ອນໄວແລະຄວາມເຢັນ, ແລະການໄຫຼ melt ຄວາມໄວສູງ.
ເຫຼັກ mold ແນະນໍາ:
|
Steel Grade |
ຄວາມແຂງ |
ຄຸນສົມບັດຫຼັກ |
ຄໍາຮ້ອງສະຫມັກທົ່ວໄປ |
|
H13 / 1.2344 / SKD61 |
48–52 HRC |
ຄວາມທົນທານສູງ, good ຄວາມຕ້ານທານຄວາມຮ້ອນ fatigue |
ແຜ່ນຫຼັກ ແລະຢູ່ຕາມໂກນ, ແມ່ພິມຝາບາງໆທົ່ວໄປ |
|
ສະແຕນເລດ 1.2316 / S136 |
48–52 HRC |
ຄວາມຕ້ານທານຕໍ່ການກັດກ່ອນສໍາລັບຄໍາຮ້ອງສະຫມັກຕິດຕໍ່ກັບອາຫານ |
ການຫຸ້ມຫໍ່ສໍາລັບຜະລິດຕະພັນອາຊິດຫຼືປຽກ |
|
DC53 |
58–62 HRC |
ການຕໍ່ຕ້ານການສວມໃສ່ທີ່ເຫນືອກວ່າສໍາລັບວັດສະດຸທີ່ເຕີມເຕັມ |
ການປຸງແຕ່ງ molds cavitation ສູງ PP ດ້ວຍຕົວຕື່ມ > 30%. |
ການພິຈາລະນາທີ່ສໍາຄັນ: ສໍາລັບ cavitation ສູງທີ່ສຸດ (e.g., 64 ຫຼື 96 ຢູ່ຕາມໂກນ), ພື້ນຖານ mold ຕົວຂອງມັນເອງຕ້ອງເຮັດຈາກເຫຼັກທີ່ມີຄວາມເຂັ້ມແຂງສູງ (e.g., P20 pre-hardened ຫຼື 1.2738) ເພື່ອທົນຄວາມກົດດັນສີດໂດຍບໍ່ມີການ deflection ຂອງແຜ່ນ.
ເຄື່ອງແລ່ນຮ້ອນແມ່ນຫົວໃຈຂອງແມ່ພິມບັນຈຸຝາບາງໆ. ມັນຕ້ອງສົ່ງສານລະລາຍໄປແຕ່ລະຊ່ອງພ້ອມໆກັນດ້ວຍຄວາມສົມດູນທີ່ສົມບູນແບບ, ການຫຼຸດລົງຂອງຄວາມກົດດັນຫນ້ອຍທີ່ສຸດ, ແລະການຄວບຄຸມອຸນຫະພູມທີ່ຊັດເຈນ.
ອົງປະກອບການອອກແບບທີ່ສໍາຄັນ:
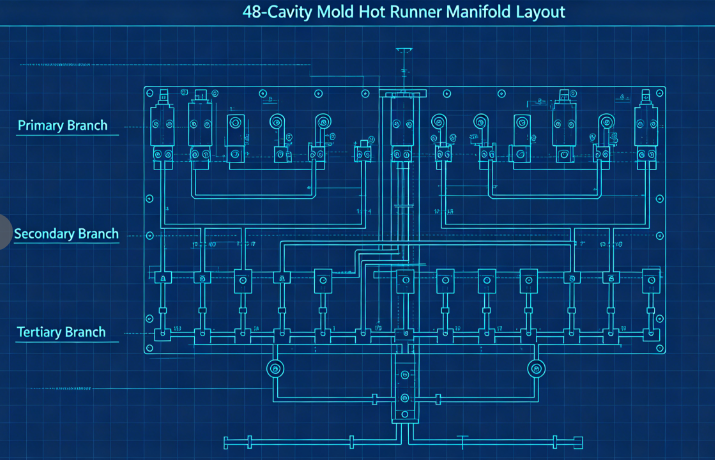
a) ຊ່ອງທາງການໄຫຼທີ່ສົມດູນ: ສໍາລັບ molds ຫຼາຍຢູ່ຕາມໂກນ (ປົກກະຕິແລ້ວ 32, 48, 64, ຫຼື 96 ຢູ່ຕາມໂກນ), ການດຸ່ນດ່ຽງທໍາມະຊາດເປັນສິ່ງຈໍາເປັນ. ນີ້ ໝາຍ ຄວາມວ່າແຕ່ລະຊ່ອງມີຄວາມຍາວຂອງການໄຫຼຄືກັນ. ການຈັດວາງແບບປົກກະຕິໃຊ້ manifold ຕົ້ນຕໍ, manifolds ມັດທະຍົມ, ແລະສາຂາສາມ, ທັງຫມົດ machined ກັບຂະຫນາດດຽວກັນ.
b) ປະເພດປະຕູຮົ້ວແລະສະຖານທີ່: ສໍາລັບບັນຈຸຝາບາງ, ປະເພດປະຕູຮົ້ວທົ່ວໄປທີ່ສຸດແມ່ນ: ປະຕູຮົ້ວ (ສໍາລັບພາກສ່ວນທີ່ມີ sidewall ຊື່) ປະຕູວາວ (ສໍາລັບ diaphragms ຫຼືປະຕູໂດຍກົງເຂົ້າໄປໃນລຸ່ມ) ປະຕູເຮືອດໍານ້ໍາ (ສໍາລັບພາກສ່ວນທີ່ສະອາດໂດຍບໍ່ມີການ vestige ປະຕູຮົ້ວ) ປະຕູຮົ້ວຕ້ອງໄດ້ຮັບການຂະຫນາດຢ່າງຖືກຕ້ອງ - ຂະຫນາດນ້ອຍເກີນໄປ, ແລະການເຊື່ອມໂຊມຂອງຄວາມຮ້ອນ; ຂະຫນາດໃຫຍ່ເກີນໄປ, ແລະ vestige ປະຕູຈະກາຍເປັນທີ່ຍອມຮັບບໍ່ໄດ້. ຂະຫນາດປະຕູທົ່ວໄປສໍາລັບຖ້ວຍຝາບາງໆແມ່ນຕັ້ງແຕ່ 0.8mm ຫາ 1.5mm ໃນເສັ້ນຜ່າກາງ.
c) ຄວາມສົມດຸນຂອງຄວາມຮ້ອນ: ແຕ່ລະ nozzle ຕ້ອງມີການຄວບຄຸມອຸນຫະພູມເອກະລາດ. ຊ່ອງທາງ manifold ຄວນໄດ້ຮັບຄວາມຮ້ອນເທົ່າທຽມກັນ (ໃຊ້ເຄື່ອງເຮັດຄວາມຮ້ອນສອງເຂດຫຼືສາມເຂດ) ເພື່ອຫຼີກເວັ້ນການຈຸດຮ້ອນຫຼື slugs ເຢັນ.
ພາກສ່ວນຝາບາງໆຕ້ອງການຄວາມໜາແໜ້ນ ແລະຂະໜາດຫຼັກທີ່ຊັດເຈນທີ່ສຸດເພື່ອບັນລຸຄວາມໜາຂອງຝາທີ່ສອດຄ່ອງ.
ການພິຈາລະນາທີ່ສໍາຄັນ:
a) ການແຜ່ກະຈາຍຄວາມຫນາຂອງກໍາແພງ: ຮັກສາຄວາມຫນາຂອງກໍາແພງເປັນເອກະພາບພາຍໃນ ± 0.02 ມມ. ການປ່ຽນແປງຄວາມຫນາສ້າງຄວາມເຢັນທີ່ແຕກຕ່າງກັນແລະ warpage. ໃຊ້ການວິເຄາະການໄຫຼຂອງແມ່ພິມເພື່ອເພີ່ມປະສິດທິພາບການອອກແບບກ່ອນທີ່ຈະຕັດເຫລໍກ.
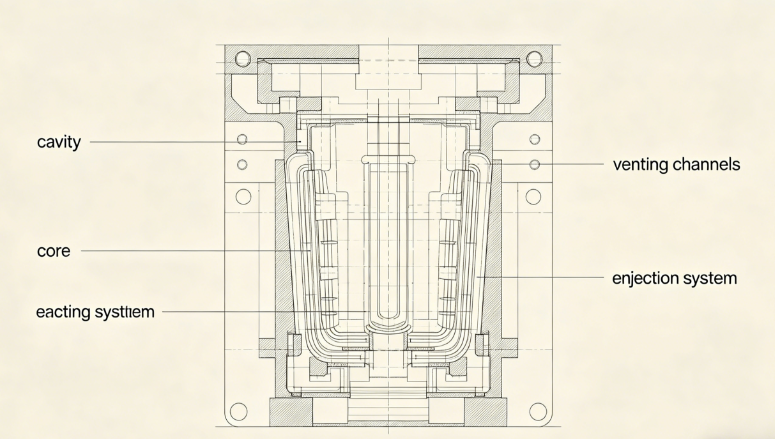
b) ການລະບາຍອາກາດ: ການປັ້ນຝາບາງໆໃຊ້ສີດຄວາມໄວສູງ (ເລື້ອຍໆ 200-500 ມມ/ວິນາທີ). ອາກາດທີ່ຕິດຢູ່ຕາມໂກນຕ້ອງໜີໄປທັນທີ. ຄວາມເລິກລະບາຍອາກາດທີ່ແນະນໍາ: 0.02–0.03mm ສໍາລັບ PP0.01–0.02mm ສໍາລັບ PS ຫຼື PET
ຄວນວາງຊ່ອງລະບາຍອາກາດໃສ່ຈຸດສຸດທ້າຍເພື່ອຕື່ມໃສ່, ຕາມເສັ້ນແຍກ, ແລະຮອບ ejector pins.c) ມຸມຮ່າງ: ສໍາລັບພາກສ່ວນຝາບາງ, ແນະນໍາຮ່າງຕໍາ່ສຸດທີ່ 1° ຕໍ່ຂ້າງ (1.5-2° ສໍາລັບພາຊະນະເລິກ). ຮ່າງບໍ່ພຽງພໍເຮັດໃຫ້ການຂູດ, ການລັອກສູນຍາກາດ, ແລະບັນຫາການຂັບໄລ່ອອກ.
d) ການສໍາເລັດຮູບຫນ້າດິນ: ພື້ນຜິວຕາມໂກນສໍາລັບພາກສ່ວນທີ່ຊັດເຈນຫຼືເປັນເງົາຕ້ອງການ SPI A-1 (ກະຈົກ) ສໍາເລັດຮູບ; ສໍາລັບຖັງນົມທີ່ຈືດໆ, SPI B-1 (600 grit) ແມ່ນພຽງພໍ.
ຄວາມເຢັນຄອບງໍາໄລຍະເວລາຂອງວົງຈອນໃນການ molding ຝາບາງ - ປົກກະຕິແລ້ວກວມເອົາ 60-80% ຂອງວົງຈອນທັງຫມົດ. ຄວາມເຢັນທີ່ມີປະສິດທິພາບແມ່ນກຸນແຈສໍາລັບຜົນຜະລິດສູງ.
ຫຼັກການອອກແບບ:
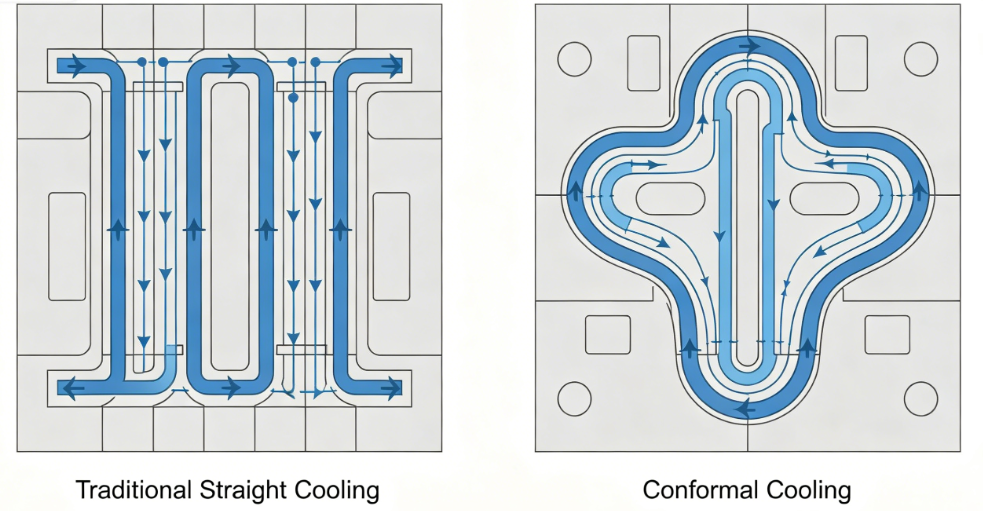
ກ) ຄວາມເຢັນທີ່ສອດຄ່ອງກັນ: ຊ່ອງລະບາຍຄວາມເຢັນແບບເຈາະຊື່ແບບດັ້ງເດີມມັກຈະຢູ່ໄກຈາກພື້ນຜິວປາກ. ຊ່ອງລະບາຍຄວາມເຢັນທີ່ສອດຄ່ອງກັນ—ປະຕິບັດຕາມຮູບຊົງຂອງສ່ວນ—ສາມາດຫຼຸດເວລາເຮັດຄວາມເຢັນໄດ້ 30–50%. ພວກມັນຖືກສ້າງຂື້ນໂດຍປົກກະຕິໂດຍໃຊ້ການພິມ 3D ຫຼື CNC machining ຂອງ inserts ກັບຊ່ອງທາງໂຄ້ງ.
b) ຕົວກໍານົດການຊ່ອງທາງຄວາມເຢັນ:
c) ຄວາມເຢັນທີ່ມີປະສິດທິພາບສູງ: ໃຊ້ bubblers ຫຼື baffles ໃນຫຼັກບ່ອນທີ່ພື້ນທີ່ຈໍາກັດ. ສໍາລັບແກນສູງ, ຕິດຕັ້ງທໍ່ລະບາຍຄວາມຮ້ອນແບບກ້ຽວວຽນຫຼືທໍ່ຄວາມຮ້ອນ.
d) ການແຍກວົງຈອນເຮັດຄວາມເຢັນ: ວົງຈອນເອກະລາດສໍາລັບຢູ່ຕາມໂກນແລະແຜ່ນຫຼັກອະນຸຍາດໃຫ້ອັດຕາການໄຫຼແລະອຸນຫະພູມທີ່ແຕກຕ່າງກັນເພື່ອເພີ່ມປະສິດທິພາບການປ່ອຍສ່ວນແລະຫຼຸດຜ່ອນການ warpage.
ພາກສ່ວນຝາບາງແມ່ນມີຄວາມແຂງຕົວຕໍ່າ ແລະສາມາດບິດເບືອນໄດ້ງ່າຍໃນລະຫວ່າງການຂັບຖ່າຍ. ລະບົບການຂັບຖ່າຍຕ້ອງມີຄວາມອ່ອນໂຍນແຕ່ມີຄວາມຫນ້າເຊື່ອຖື.
ຂໍ້ສະເຫນີແນະການອອກແບບ:
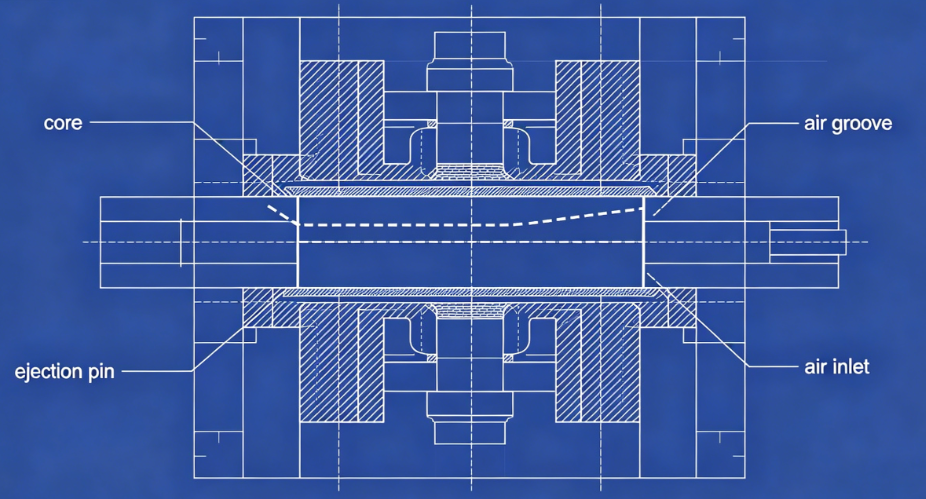
ກ) ການຂັບຖ່າຍທາງອາກາດ: ສໍາລັບພາຊະນະທີ່ມີຝາບາງໆຫຼາຍອັນ (ໂດຍສະເພາະຖ້ວຍ), ການຂັບອອກດ້ວຍອາກາດຊ່ວຍແມ່ນເຫມາະສົມ. ອາກາດບີບອັດ (2–4 ແຖບ) ຖືກນໍາມາລະຫວ່າງແກນແລະສ່ວນໂດຍຜ່ານຮ່ອງຈຸນລະພາກຫຼືຊ່ອງສຽບທີ່ມີຮູ, ເລື່ອນສ່ວນອອກຈາກຫຼັກ.
b) ແຜ່ນ Stripper: ສໍາລັບພາກສ່ວນທີ່ມີ undercuts ຫຼື sidewalls ເລິກ, ແຜ່ນ stripper ກົນຈັກສະຫນອງແຮງ ejection ເຖິງແມ່ນວ່າໃນທົ່ວ perimeter ພາກສ່ວນທັງຫມົດ.
c) ເຂັມປັກສຽບ: ເມື່ອບໍ່ມີເຂັມຂັດ, ໃຫ້ໃຊ້ປັກສຽບເສັ້ນຜ່າກາງຂະໜາດນ້ອຍຫຼາຍ (2–3 ມມ) ວາງໃສ່ກະດູກຂ້າງ ຫຼືດ້ານທີ່ເຊື່ອງໄວ້. ຫຼີກລ້ຽງການປັກເຂັມຂະຫນາດໃຫຍ່ທີ່ເຮັດໃຫ້ມີຮ່ອງຮອຍທີ່ເຫັນໄດ້.
d) ໄລຍະເວລາ: ລໍາດັບ ejection ຄວນເລີ່ມຕົ້ນພຽງແຕ່ຫຼັງຈາກພາກສ່ວນໄດ້ cooled ພຽງພໍເພື່ອຫຼີກເວັ້ນການ deformation. ໃຊ້ການຊັກຊ້າເຢັນສັ້ນຫຼັງຈາກ mold ເປີດ.
ເຖິງແມ່ນວ່າ mold ທີ່ດີທີ່ສຸດບໍ່ສາມາດຜະລິດຊິ້ນສ່ວນທີ່ດີໄດ້ໂດຍບໍ່ມີການກໍານົດຂະບວນການທີ່ເຫມາະສົມ. ຕົວກໍານົດການທີ່ສໍາຄັນສໍາລັບການ molding ຝາບາງ:
|
ພາລາມິເຕີ |
ຂອບເຂດປົກກະຕິ |
ບັນທຶກ |
|
ຄວາມໄວສີດ |
200–500 ມມ/ວິນາທີ |
ຄວາມໄວສູງເຮັດໃຫ້ສ່ວນບາງໆກ່ອນທີ່ຈະ freeze-off |
|
ຄວາມກົດດັນສັກ |
1,200–2,000 ບາ |
ຕ້ອງການເພື່ອເອົາຊະນະຄວາມຕ້ານທານການໄຫຼ |
|
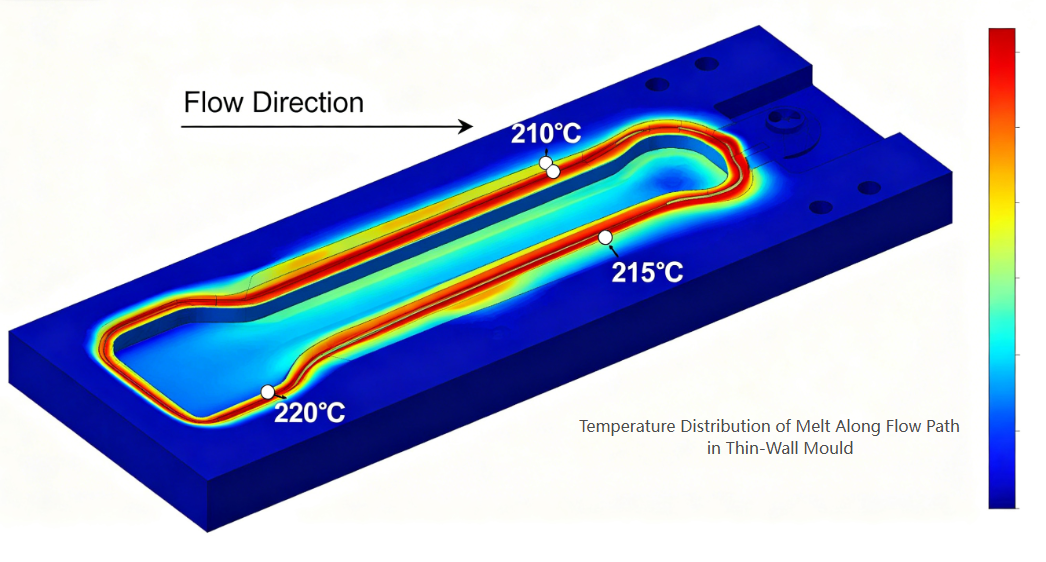
ອຸນຫະພູມລະລາຍ |
190–240°C (PP), 230–280°C (PS) |
ເພີ່ມປະສິດທິພາບສໍາລັບຄວາມຫນືດ |
|
ອຸນຫະພູມ mold |
10–25°C (ນັກແລ່ນເຢັນ) ຫຼື 30–60°C (ນັກແລ່ນຮ້ອນ) |
ຄວາມເຢັນທີ່ສົມດູນ |
|
ຄວາມກົດດັນດ້ານຫລັງ |
5–15 ບາ |
ສໍາລັບຄວາມສອດຄ່ອງຂອງ plastication |
|
ຂໍ້ບົກພ່ອງ |
ສາເຫດທີ່ກ່ຽວຂ້ອງກັບແມ່ພິມ |
ການແກ້ໄຂ |
|
ການສັກຢາສັ້ນ |
ປະຕູລະບາຍອາກາດບໍ່ພຽງພໍ ຫຼືມີຂະໜາດນ້ອຍ |
ເພີ່ມຊ່ອງລະບາຍອາກາດຢູ່ຈຸດສິ້ນສຸດການໄຫຼ; ຂະຫຍາຍປະຕູ |
|
Warpage |
ຄວາມເຢັນບໍ່ສະ ເໝີ ພາບຫຼືການຕື່ມທີ່ບໍ່ສົມດຸນ |
ປັບປຸງຄວາມສອດຄ່ອງຂອງຄວາມເຢັນ; ການດຸ່ນດ່ຽງ runners |
|
ຮ່ອງຮອຍ |
ສະຖານທີ່ປະຕູບໍ່ດີ ຫຼືການຫຸ້ມຫໍ່ບໍ່ພຽງພໍ |
ຍົກຍ້າຍປະຕູໄປຫາພາກສ່ວນຫນາ; ເພີ່ມເວລາບັນຈຸ |
|
Gate vestige ສູງເກີນໄປ |
ການອອກແບບປະຕູຮົ້ວບໍ່ຖືກຕ້ອງ |
ປ່ຽນເປັນປະຕູວາວ ຫຼືປະຕູເຮືອດຳນໍ້າ |
|
ຕິດຢູ່ຫຼັກ |
ຮ່າງບໍ່ພຽງພໍ ຫຼືການລະບາຍອາກາດບໍ່ສຳເລັດ |
ເພີ່ມທະວີຮ່າງ; ຮ່ອງອາກາດສະອາດ |
|
ບາດແຜ |
ລະບາຍອາກາດບໍ່ພຽງພໍ |
ເຮັດໃຫ້ຮູລະບາຍອາກາດເລິກພາຍໃນຂອບເຂດຈໍາກັດຂອງວັດສະດຸ |
ຄHallenge: ລູກຄ້າຕ້ອງການແມ່ພິມ 48-cavity ສໍາລັບຈອກນົມສົ້ມ 150ml (PP, ຄວາມຫນາຂອງຝາ 0.45mm, ຮອບວຽນ 4 ວິນາທີ, ປະຈໍາປີ.ຕ້ອງການ 20 ລ້ານຊິ້ນ).
ປະຕິບັດ:
ຜົນໄດ້ຮັບ:
ເທກໂນໂລຍີແມ່ພິມຝາບາງໆສະແດງເຖິງຈຸດສູງສຸດຂອງວິສະວະກໍາແມ່ພິມສີດ. ຄວາມຕ້ອງການຂອງ cavitation ສູງ, ຮອບວຽນຍ່ອຍທີສອງ, ແລະການຜະລິດທີ່ບໍ່ມີຂໍ້ບົກພ່ອງໄດ້ຊຸກຍູ້ໃຫ້ທຸກໆດ້ານຂອງການອອກແບບ mold ໄປສູ່ຂອບເຂດຈໍາກັດຂອງມັນ. ແມ່ພິມຝາບາງທີ່ປະສົບຜົນສໍາເລັດຕ້ອງການ:
ຄວາມຊັດເຈນໃນເຄື່ອງຈັກ / ແກນ (± 0.01 ມມ)
Bດຸ່ນດ່ຽງໃນຊ່ອງທາງການໄຫຼຂອງ runner ຮ້ອນ
ປະສິດທິພາບໃນການເຮັດຄວາມເຢັນທີ່ສອດຄ່ອງ
ຄວາມຫນ້າເຊື່ອຖືໃນລະບົບການຂັບໄລ່
ຄວາມເຂົ້າໃຈກ່ຽວກັບພຶດຕິກໍາຂອງວັດສະດຸແລະນະໂຍບາຍດ້ານຂະບວນການ
Fຫຼືຜູ້ຜະລິດແມ່ພິມເຕັມໃຈທີ່ຈະລົງທຶນໃນເຄື່ອງມືການອອກແບບທີ່ກ້າວຫນ້າແລະການຜະລິດທີ່ມີຄວາມແມ່ນຍໍາ, ຂະແຫນງການຫຸ້ມຫໍ່ທີ່ມີຝາບາງສະເຫນີໂອກາດອັນໃຫຍ່ຫຼວງ - ທັງໃນແງ່ຂອງສິ່ງທ້າທາຍດ້ານວິຊາການແລະການເຕີບໂຕຂອງທຸລະກິດ.
ໂທລະສັບ: +86-18957424655
ມືຖື: +86-18957424655
ອີເມວ: sale@taizhoumold.com
ທີ່ຢູ່:No.18 Shangxian ຖະຫນົນ, ເຂດອຸດສາຫະກໍາ Beicheng, Huangyan ເມືອງ Taizhou, ແຂວງ Zhejiang, ຈີນ
ສະຫງວນລິຂະສິດ © 2025 Taizhou Huangyan K-Show Plastic Mold Co., Ltd.