ຕິດ​ຕາມ​ພວກ​ເຮົາ:

ຂ່າວ
ຜະລິດຕະພັນ

ຄວາມສໍາພັນລະຫວ່າງຄວາມຜິດປົກກະຕິຂອງແມ່ພິມສີດແລະແມ່ພິມ

ແນະນຳ

        ຄວາມບົກຜ່ອງຂອງແມ່ພິມສີດແມ່ນມັກຈະເຮັດໃຫ້ອຸກອັ່ງ. ເມື່ອສ່ວນຫນຶ່ງອອກມາດ້ວຍບ່ອນຫລົ້ມຈົມ, warpage, ຮອຍບາດແຜ, ຫຼືການສັກຢາສັ້ນ, ປະຕິກິລິຍາທໍາອິດຂອງຜູ້ຈັດການການຜະລິດຈໍານວນຫຼາຍແມ່ນການປັບຕົວກໍານົດການຂອງເຄື່ອງຈັກ - ອຸນຫະພູມ, ຄວາມກົດດັນ, ຄວາມໄວໃນການສີດຫຼືເວລາເຢັນ. ໃນຂະນະທີ່ການປັບຕົວເຫຼົ່ານີ້ບາງຄັ້ງຊ່ວຍ, ສາເຫດຂອງຮາກມັກຈະຢູ່ເລິກກວ່າ: ໃນ mold ຕົວຂອງມັນເອງ.

        ໃນຖານະເປັນນັກວິຊາການແມ່ພິມທີ່ມີປະສົບການ, ຂ້າພະເຈົ້າໄດ້ເຫັນກໍລະນີທີ່ນັບບໍ່ຖ້ວນ, ບ່ອນທີ່ໃຊ້ເວລາຫຼາຍອາທິດໃນການປັບປຸງພາລາມິເຕີ, ພຽງແຕ່ພົບວ່າການອອກແບບແມ່ພິມແມ່ນຜູ້ກະທໍາຜິດທີ່ແທ້ຈິງ. ຄວາມຈິງແມ່ນ,mold ທີ່ອອກແບບໄດ້ດີສາມາດຜະລິດຊິ້ນສ່ວນທີ່ມີຄຸນນະພາບເຖິງແມ່ນວ່າມີປ່ອງຢ້ຽມການປຸງແຕ່ງກວ້າງ; ແມ່ພິມທີ່ອອກແບບມາບໍ່ດີຈະບໍ່ຜະລິດຄຸນນະພາບທີ່ສອດຄ່ອງ, ບໍ່ວ່າເຄື່ອງຈະປັບປຸງດີເທົ່າໃດ.

        ບົດຄວາມນີ້ເນັ້ນໃສ່ສາເຫດທີ່ກ່ຽວຂ້ອງກັບ mold ຂອງຄວາມຜິດປົກກະຕິຂອງ molding molding ທົ່ວໄປ. ຄວາມເຂົ້າໃຈກ່ຽວກັບຄວາມສໍາພັນເຫຼົ່ານີ້ເຮັດໃຫ້ຜູ້ຜະລິດແມ່ພິມແລະແມ່ພິມສີດສາມາດຮ່ວມມືກັນໄດ້ຢ່າງມີປະສິດທິພາບ - ການແກ້ໄຂບັນຫາທີ່ມາຈາກແຫຼ່ງແທນທີ່ຈະໃຊ້ການແກ້ໄຂຊົ່ວຄາວ.

1. ຮູບສັ້ນ (ຕື່ມຂໍ້ມູນບໍ່ຄົບຖ້ວນ)

        ມັນຄ້າຍຄືແນວໃດ: ຢູ່ຕາມໂກນ mold ບໍ່ເຕັມໄປຫມົດ; ຂອບບາງສ່ວນແມ່ນຂາດ ຫຼືມົນ.

        ສາເຫດທີ່ກ່ຽວຂ້ອງກັບແມ່ພິມ:

  • ປະຕູຮົ້ວ ຫຼືເຄື່ອງແລ່ນທີ່ມີຂະໜາດນ້ອຍ: ເສັ້ນທາງການໄຫຼທີ່ຈຳກັດເຮັດໃຫ້ຄວາມກົດດັນຫຼຸດລົງ, ປ້ອງກັນການລະລາຍຈາກການເຂົ້າຫາປາຍຂອງປາກ.
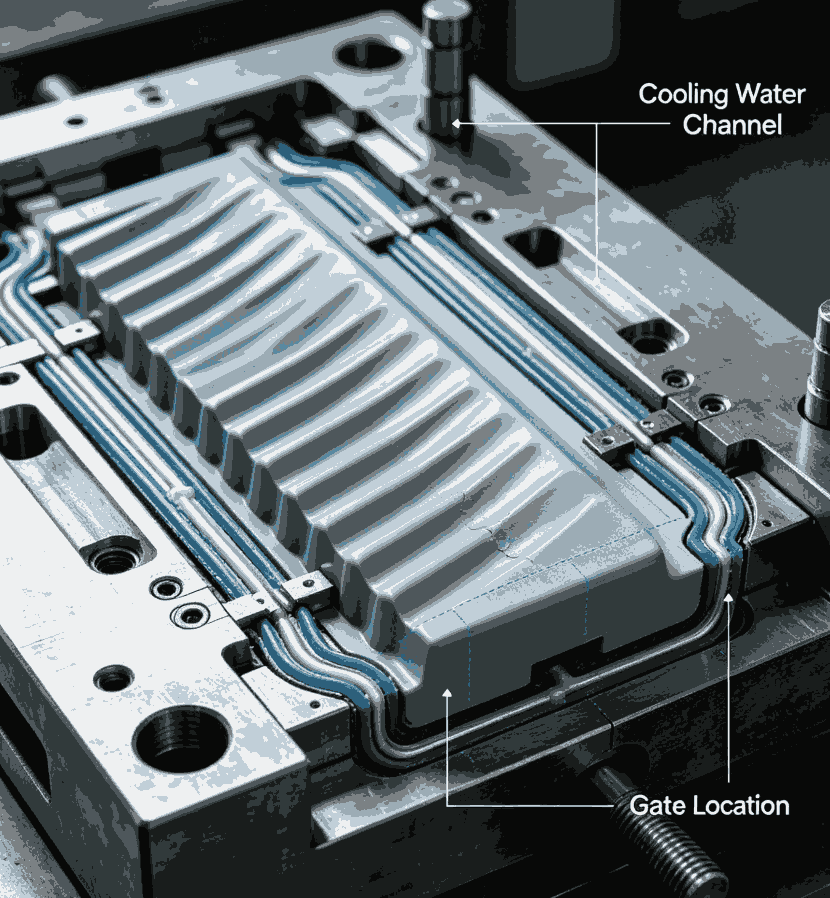
  • ສະຖານທີ່ປະຕູຮົ້ວທີ່ບໍ່ດີ: ປະຕູຮົ້ວທີ່ວາງໄວ້ໄກຈາກບາງສ່ວນ ຫຼື ໃນຕອນທ້າຍຂອງເສັ້ນທາງໄຫຼຍາວເຮັດໃຫ້ເກີດການແຊ່ແຂງກ່ອນໄວອັນຄວນ.
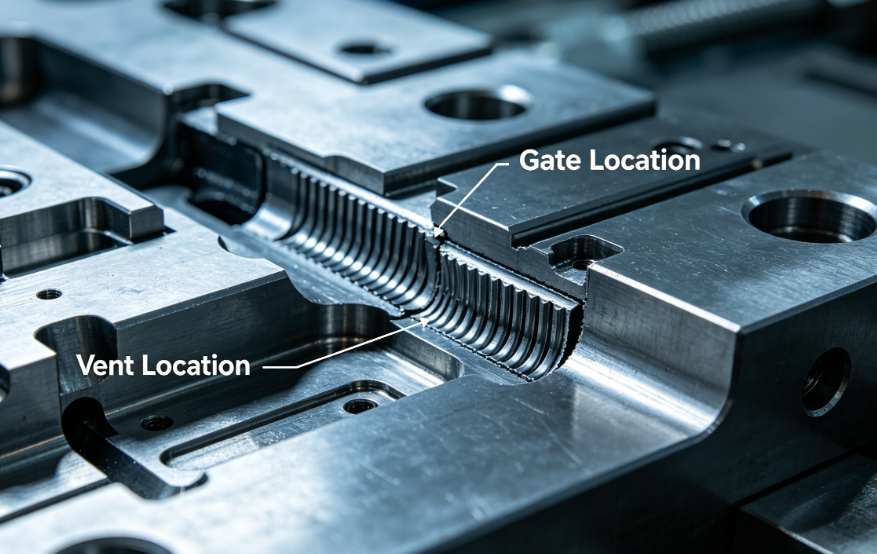
  • ການລະບາຍອາກາດບໍ່ພຽງພໍ: ບີບອັດອາກາດທີ່ຕິດຢູ່ ແລະ ປ້ອງກັນບໍ່ໃຫ້ລະລາຍຈາກຄວາມກ້າວໜ້າ.
  • ການອອກແບບຝາບາງໆ: ຕ່ໍາສຸດຄວາມຫນາທີ່ແນະນໍາສໍາລັບວັດສະດຸ.
  • ຝາອັດປາກມົດລູກ: ການຂາດນ້ຳເຢັນຊ່ວຍໃຫ້ວັດສະດຸທີ່ເຮັດຄວາມເຢັນມາປິດປະຕູໄດ້.

       ວິທີແກ້ໄຂ:

  • ເພີ່ມເສັ້ນຜ່າສູນກາງຂອງປະຕູແລະເຄື່ອງແລ່ນ (ໃຊ້ການວິເຄາະການໄຫຼຂອງແມ່ພິມເພື່ອກວດສອບ).
  • ຍ້າຍ​ປະ​ຕູ​ໄປ​ໃກ້​ກັບ​ເຂດ​ທີ່​ມີ​ຄວາມ​ຫຍຸ້ງ​ຍາກ​ທີ່​ຈະ​ຕື່ມ​ຂໍ້​ມູນ​ໃສ່​.
  • ເພີ່ມ ຫຼື ເຈາະຮູ (ຄວາມເລິກປົກກະຕິ: 0.02–0.05 ມມ ຂຶ້ນກັບວັດສະດຸ).
  • ທົບທວນຄວາມຫນາຂອງຝາກັບຜູ້ອອກແບບຜະລິດຕະພັນ.
  • ຕື່ມນ້ຳສ້າງນ້ຳເຢັນຢູ່ປາຍແລ່ນ ແລະປະຕູກົງກັນຂ້າມ.

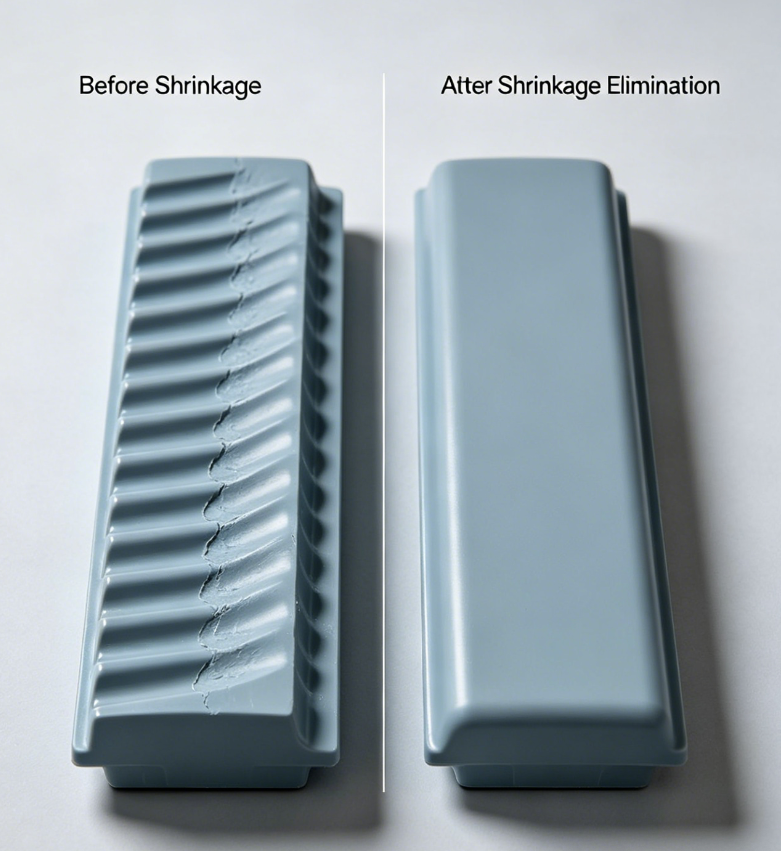
2. ເຄື່ອງໝາຍ Sink

        ມັນຄ້າຍຄືແນວໃດ: ການຊຶມເສົ້າຂອງພື້ນຜິວ, ໂດຍທົ່ວໄປແລ້ວຂ້າງເທິງກະດູກຂ້າງຫນາຫຼືຫົວ.

        ສາເຫດທີ່ກ່ຽວຂ້ອງກັບແມ່ພິມ:

  • ຄວາມເຢັນບໍ່ພຽງພໍໃນສ່ວນຫນາ:ການຈັດວາງຊ່ອງທາງຄວາມເຢັນທີ່ບໍ່ພຽງພໍເຮັດໃຫ້ວັດສະດຸຫຼັກສາມາດຫົດຕົວຫຼາຍກວ່າຜິວຫນັງ.
  • ປະຕູນ້ອຍ:ປະຕູຮົ້ວຄ້າງກ່ອນໄວອັນຄວນປ້ອງກັນຄວາມກົດດັນຂອງບັນຈຸບໍ່ໃຫ້ເຖິງສ່ວນໜາ.
  • ສະ​ຖານ​ທີ່​ປະ​ຕູ​ບໍ່​ດີ​:ປະຕູໄກຈາກພື້ນທີ່ຫນາເກີນໄປຫມາຍຄວາມວ່າຄວາມກົດດັນຂອງການຫຸ້ມຫໍ່ແມ່ນສູນເສຍກ່ອນທີ່ຈະໄປເຖິງມັນ.
  • ການຂາດການຄວບຄຸມອັດຕາສ່ວນຄວາມຫນາຂອງກະດູກຂ້າງ / ຖານ:ຄວາມຫນາຂອງ Rib ເກີນ 60% ຂອງກໍາແພງ nominal.

        ວິທີແກ້ໄຂ:

  • ວາງຊ່ອງລະບາຍຄວາມຮ້ອນໃຫ້ໃກ້ຊິດກັບພາກສ່ວນຫນາ; ພິຈາລະນາ baffles ຫຼື bubblers.
  • ຂະຫຍາຍປະຕູ ຫຼືປ່ຽນເປັນປະເພດປະຕູໃຫຍ່ກວ່າ (ປະຕູພັດລົມ, ປະຕູອຸໂມງ).
  • ຍ້າຍປະຕູໃກ້ກັບພາກສ່ວນຫນາ.
  • ຫຼຸດຜ່ອນຄວາມຫນາຂອງກະດູກຂ້າງເຖິງ 40-60% ຂອງກໍາແພງ nominal (ການປ່ຽນແປງການອອກແບບ, ແຕ່ mold ຕ້ອງຮອງຮັບ).

3. Warpage (ການບິດເບືອນສ່ວນ)

        ມັນເບິ່ງຄືວ່າ:ພາກສ່ວນແມ່ນບິດ, ກົ້ມ, ຫຼືບໍ່ສະເຫມີກັນຫຼັງຈາກອອກ.

        ສາເຫດທີ່ກ່ຽວຂ້ອງກັບແມ່ພິມ:

  • ຄວາມ​ເຢັນ​ບໍ່​ສະ​ເຫມີ​ພາບ​:ຄວາມແຕກຕ່າງຂອງອຸນຫະພູມແມ່ພິມໃນທົ່ວຊ່ອງຄອດເຮັດໃຫ້ເກີດການຫົດຕົວທີ່ແຕກຕ່າງກັນ.
  • ການ​ອອກ​ແບບ​ທີ່​ບໍ່​ເຫມາະ​ສົມ​:ເຂັມປັກສຽບອອກບໍ່ສະໝ່ຳສະເໝີ ຫຼືບາງສ່ວນ.
  • ລະບົບແລ່ນບໍ່ສົມດຸນ:ໃນ molds ຫຼາຍຢູ່ຕາມໂກນ, ການຕື່ມທີ່ບໍ່ເທົ່າທຽມກັນນໍາໄປສູ່ຄວາມກົດດັນທີ່ຕົກຄ້າງທີ່ແຕກຕ່າງກັນ.
  • ມຸມຮ່າງບໍ່ພຽງພໍ:ແຮງຂັບໄລ່ສູງເຮັດໃຫ້ບິດເບືອນສ່ວນ.
  • ທິດທາງທີ່ກະຕຸ້ນປະຕູ:ປະຕູຮົ້ວທີ່ວາງຢູ່ໃນສ່ວນບາງໆຫຼືຢູ່ໃນສູນກາງຂອງສ່ວນເຮັດໃຫ້ທິດທາງໂມເລກຸນທີ່ warps ເມື່ອຄວາມເຢັນ.

        ວິທີແກ້ໄຂ:

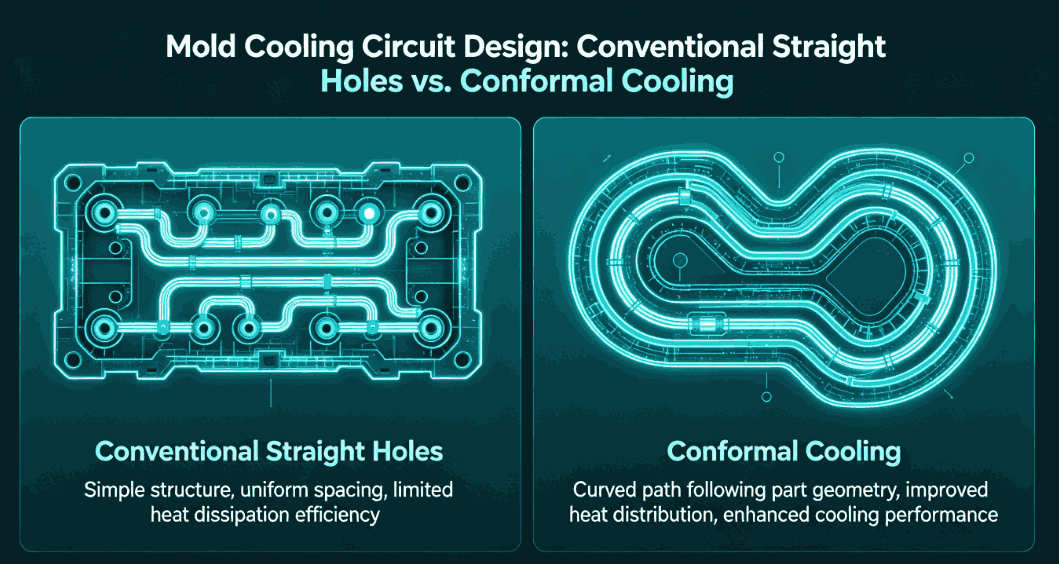
  • ປັບຮູບແບບວົງຈອນລະບາຍຄວາມຮ້ອນໃຫ້ເໝາະສົມ: ໃຊ້ຄວາມເຢັນທີ່ສອດຄ່ອງກັນສຳລັບເລຂາຄະນິດທີ່ຊັບຊ້ອນ.
  • ການດຸ່ນດ່ຽງ ejector pin ການຈັດວາງ; ໃຊ້ເຂັມໃຫຍ່ກວ່າ ຫຼືຫຼາຍກວ່ານັ້ນໃສ່ສ່ວນບາງໆ.
  • ອອກແບບນັກແລ່ນທີ່ມີຄວາມສົມດູນຕາມທໍາມະຊາດ (ຄວາມຍາວຂອງການໄຫຼເທົ່າກັບແຕ່ລະຊ່ອງ).
  • ເພີ່ມມຸມຮ່າງ (1–2° ສໍາລັບວັດສະດຸສ່ວນໃຫຍ່, 3–5° ສໍາລັບພື້ນຜິວທີ່ມີໂຄງສ້າງ).
  • ຊອກຫາປະຕູຮົ້ວຢູ່ໃນພາກສ່ວນຫນາຫຼືໃຊ້ຫຼາຍປະຕູ.


4. ເຄື່ອງຫມາຍການເຜົາໄຫມ້ / Dielectrical Heating

        ມັນເບິ່ງຄືວ່າ:ຮອຍແປ້ວສີນ້ຳຕານ ຫຼືສີດຳ, ປົກກະຕິແລ້ວແມ່ນຢູ່ປາຍໄຫຼ ຫຼືຢູ່ໃນກະດູກຂ້າງ.

        ສາເຫດທີ່ກ່ຽວຂ້ອງກັບແມ່ພິມ:

  • ການລະບາຍອາກາດບໍ່ພຽງພໍ:ອາກາດຕິດຢູ່ໃນກະເປົ໋າຕາບອດ ຫຼືຢູ່ທາງໜ້າໄຫຼກາຍເປັນການບີບອັດ ແລະຮ້ອນຂຶ້ນ, ເຮັດໃຫ້ໂພລີເມີເປິ້ນເສື່ອມໂຊມ.
  • ຊ່ອງລະບາຍອາກາດຕື້ນເກີນໄປຫຼືຖືກບລັອກ:ອາຍແກັສບໍ່ສາມາດຫນີໄດ້ໄວພຽງພໍ.
  • ການ​ອອກ​ແບບ​ເສັ້ນ​ແຍກ​ທີ່​ບໍ່​ດີ​:ທໍ່ລະບາຍອາກາດບໍ່ໄດ້ຕັ້ງຢູ່ບ່ອນສຸດທ້າຍທີ່ຈະຕື່ມຂໍ້ມູນໃສ່.

        ວິທີແກ້ໄຂ:

  • ເພີ່ມຊ່ອງລະບາຍອາກາດຢູ່ຈຸດສິ້ນສຸດເສັ້ນທາງໄຫຼທັງໝົດ ແລະລຸ່ມກະດູກຂ້າງ.
  • ໃຊ້ຄວາມເລິກລະບາຍອາກາດທີ່ເຫມາະສົມສໍາລັບວັດສະດຸ (ເຊັ່ນ: 0.02mm ສໍາລັບ PP, 0.01mm ສໍາລັບ PC).
  • ພິຈາລະນານໍາໃຊ້ແຜ່ນເຫຼັກທີ່ມີ porous (sintered) ສໍາລັບຄວາມຕ້ອງການລະບາຍອາກາດທີ່ສຸດ.
  • ເພີ່ມ pins ejector ມີຮ່ອງລະບາຍອາກາດ.

5. Flash (Burrs)

        ມັນເບິ່ງຄືວ່າ:ພາດສະຕິກບາງສ່ວນເກີນຢູ່ເສັ້ນແຍກ, ຮູສຽບຮູສຽບ ຫຼື ແຖບເລື່ອນ.

       ສາເຫດທີ່ກ່ຽວຂ້ອງກັບແມ່ພິມ:

  • ໂຕນ clamp ບໍ່ພຽງພໍສໍາລັບພື້ນທີ່ຄາດຄະເນ: mold ຂະຫນາດໃຫຍ່ເກີນໄປສໍາລັບເຄື່ອງ, ແຕ່ mold ຕົວມັນເອງສາມາດເປັນສາເຫດຖ້າຫາກວ່າຄວາມສົມບູນຂອງເສັ້ນ parting ແມ່ນບໍ່ດີ.
  • ສາຍສ່ວນທີ່ສວມຫຼືເສຍຫາຍ: ຄວາມເສຍຫາຍຫຼືການສວມໃສ່ໃນອະດີດເຮັດໃຫ້ພາດສະຕິກສາມາດຫລົບຫນີໄດ້.
  • ຄວາມແຂງຕົວຂອງແມ່ພິມບໍ່ພຽງພໍ: ແຜ່ນແມ່ພິມມີຄວາມຍືດຫຍຸ່ນພາຍໃຕ້ຄວາມກົດດັນຂອງສີດ, ເປີດຊ່ອງຫວ່າງ.
  • ຄວາມເລິກຂອງຊ່ອງລະບາຍອາກາດບໍ່ຖືກຕ້ອງ: ຊ່ອງລະບາຍອາກາດເລິກເກີນໄປເຮັດໜ້າທີ່ເປັນຊ່ອງແຟລດ.
  • ການປັບຕົວເລື່ອນ ຫຼື ຊ່ອງສຽບທີ່ບໍ່ພໍດີ: ມີຊ່ອງຫວ່າງຢູ່ໜ້າປິດ.

       ວິທີແກ້ໄຂ:

  • ສ້ອມ​ແປງ​ຫຼື recut ດ້ານ​ເສັ້ນ parting​.
  • ຕື່ມເສົາຄ້ຳຮອງຫຼັງແຜ່ນຄາບເພື່ອປ້ອງກັນການເໜັງຕີງ.ໃຫ້ແນ່ໃຈວ່າຊ່ອງລະບາຍອາກາດຖືກຕັດອອກໃຫ້ມີຄວາມເລິກທີ່ເໝາະສົມ (ປົກກະຕິແມ່ນ 0.02–0.05 ມມ, ຖັດລົງມາດ້ວຍ 0.5–1.0 ມມ).
  • ດ້ານການປິດເຄື່ອງຄືນໃໝ່ດ້ວຍມຸມ ແລະ ພໍດີ.

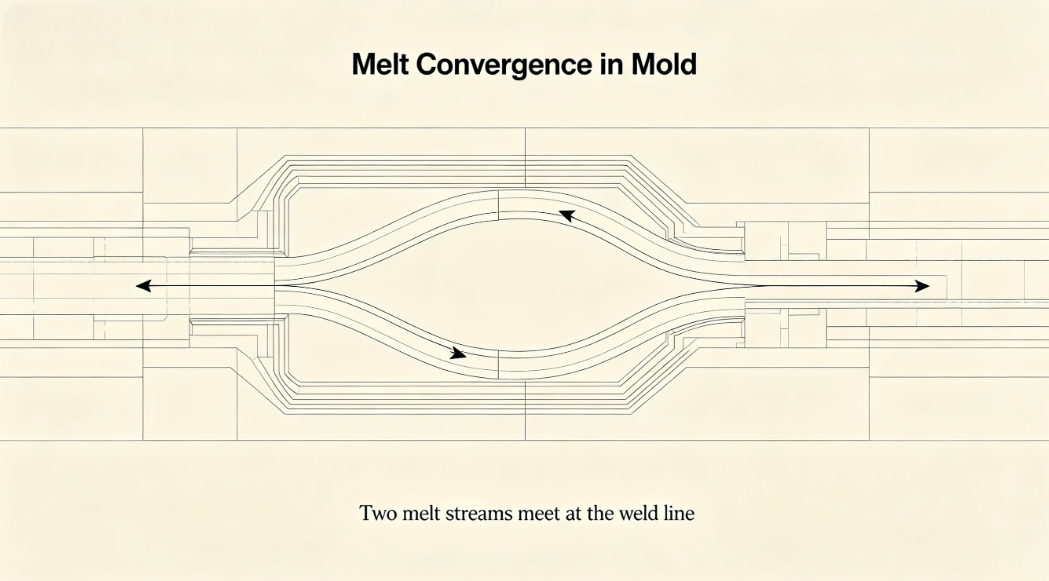
6. ສາຍເຊື່ອມ (ສາຍຖັກ)

        ມັນເບິ່ງຄືວ່າ:ສາຍທີ່ເບິ່ງເຫັນໄດ້ສອງດ້ານທີ່ໄຫຼມາພົບກັນ; ມັກຈະມາພ້ອມກັບຄວາມອ່ອນແອ.

       ສາເຫດທີ່ກ່ຽວຂ້ອງກັບແມ່ພິມ:

  • ປະ​ຕູ​ຫຼາຍ​ອັນ​ເຮັດ​ໃຫ້​ທາງ​ຫນ້າ​ໄຫຼ​ເຂົ້າ​ມາ​ເຂົ້າ​ກັນ​:ປະກົດຢູ່ໃນການອອກແບບຫຼາຍປະຕູ.
  • ອຸ​ປະ​ສັກ​ຢູ່​ຕາມ​ໂກນ​ໄດ້​:ແກນ, ໃສ່, ຫຼື ribs ທີ່ແຍກການໄຫຼ.
  • ດ້ານ​ຫນ້າ​ທີ່​ລະ​ລາຍ​ເຢັນ​:ການອອກແບບປະຕູຮົ້ວທີ່ບໍ່ດີ ຫຼືນໍ້າສ້າງນໍ້າເຢັນບໍ່ພຽງພໍ.
  • ການລະບາຍອາກາດບໍ່ພຽງພໍໃນສະຖານທີ່ເຊື່ອມ:ອາກາດຕິດຢູ່ປ້ອງກັນການຕິດພັນຂອງໂມເລກຸນ.

        ວິທີແກ້ໄຂ:

  • ຍ້າຍປະຕູເພື່ອຍ້າຍສາຍເຊື່ອມໄປຫາພື້ນທີ່ບໍ່ສໍາຄັນ.
  • ເພີ່ມຂະຫນາດປະຕູຫຼືປ່ຽນເປັນປະເພດປະຕູທີ່ແຕກຕ່າງກັນ (ເຊັ່ນ: ປະຕູພັດລົມ).
  • ເພີ່ມກະເປົ໋າລະບາຍອາກາດຢູ່ທີ່ສະຖານທີ່ຂອງເສັ້ນເຊື່ອມ.
  • ໃຊ້ເຄື່ອງແລ່ນຮ້ອນທີ່ມີປະຕູວາວຕາມລໍາດັບເພື່ອກໍາຈັດເສັ້ນເຊື່ອມ.

7. ຄວາມຜິດປົກກະຕິຂອງພື້ນຜິວ: ຮອຍໄຫຼ, ຮອຍແປ້ວ, ແລະໝອກຄ້ຳ

        ສິ່ງທີ່ເຂົາເຈົ້າເບິ່ງຄື:ເສັ້ນດ່າງ, ຮູບແບບຄື້ນ, ຫຼືພື້ນທີ່ຈືດໆຢູ່ດ້ານສ່ວນ.

       ສາເຫດທີ່ກ່ຽວຂ້ອງກັບແມ່ພິມ:

  • ການ​ອອກ​ແບບ​ປະ​ຕູ​ທີ່​ບໍ່​ດີ​:ປະຕູທີ່ນ້ອຍເກີນໄປ ຫຼືຕັ້ງບໍ່ຖືກຕ້ອງເຮັດໃຫ້ເກີດຄວາມອິດເມື່ອຍ ຫຼືລັງເລ.
  • ມຸມແຫຼມຫຼືການປ່ຽນແປງຢ່າງກະທັນຫັນໃນຄວາມຫນາຂອງຝາ:ເຮັດໃຫ້ເກີດຄວາມບໍ່ສະຖຽນລະພາບຂອງການໄຫຼ.
  • ດ້ານ mold ເຢັນ:ການອອກແບບວົງຈອນເຮັດຄວາມເຢັນທີ່ບໍ່ດີເຮັດໃຫ້ຈຸດເຢັນທີ່ເຮັດໃຫ້ການລະລາຍກ່ອນໄວອັນຄວນ.
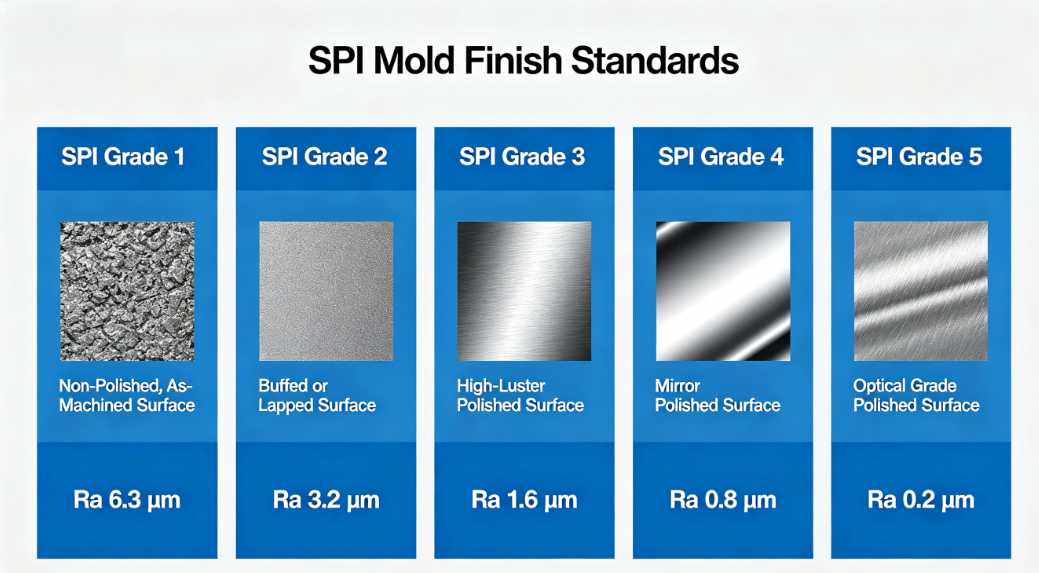
  • ພື້ນຜິວຂອງຮູຂຸມຂົນທີ່ປົນເປື້ອນຫຼືຫຍາບ:ເຮັດໃຫ້ເກີດຮອຍແປ້ວ ແລະເງົາບໍ່ດີ.

        ວິທີແກ້ໄຂ:

  • ໃຊ້ປະຕູຮົ້ວຂະຫນາດໃຫຍ່ຫຼືການອອກແບບປະຕູຮົ້ວທີ່ສົ່ງເສີມການຂະຫຍາຍຕົວເທື່ອລະກ້າວ (ປະຕູພັດລົມ, ປະຕູຟິມ).
  • ການຫັນປ່ຽນທີ່ລຽບງ່າຍຢູ່ຕາມໂກນ (ລັດສະໝີທຸກມຸມແຫຼມ).
  • ປັບປຸງຄວາມເປັນເອກະພາບຂອງຄວາມເຢັນ.
  • ພື້ນຜິວຢູ່ຕາມໂກນໂປໂລຍເຖິງການສໍາເລັດຮູບທີ່ຕ້ອງການ (ຂັດບ່ອນກະຈົກສໍາລັບສ່ວນທີ່ເປັນເງົາ).

8. Ejector Pin Marks / Push Marks

        ມັນເບິ່ງຄືວ່າ:ຮອຍທີ່ຍົກຂຶ້ນມາ ຫຼື ຈົມຢູ່ບ່ອນທີ່ pin ejector ຕິດຕໍ່ກັບພາກສ່ວນ.

        ສາເຫດທີ່ກ່ຽວຂ້ອງກັບແມ່ພິມ:

  • ຮ່າງບໍ່ພຽງພໍ:ແຮງຂັບໄລ່ສູງເນັ້ນໃສ່ປາຍເຂັມ.
  • ປັກໝຸດຖອດອອກໜ້ອຍເກີນໄປ ຫຼືວາງໄວ້ບໍ່ດີ:ການ​ຂັບ​ໄລ່​ບໍ່​ສະ​ເຫມີ​ພາບ​.
  • ເສັ້ນຜ່າສູນກາງ pin ນ້ອຍເກີນໄປ:ຄວາມເຂັ້ມຂຸ້ນຂອງຄວາມກົດດັນສູງ.
  • ບັນຫາການກັບຄືນ PIN ຂອງ Ejector:ປັກໝຸດບໍ່ຖືກຖອດອອກທັງໝົດກ່ອນຮອບຕໍ່ໄປ.

         ວິທີແກ້ໄຂ:

  • ເພີ່ມມຸມຮ່າງ.
  • ເພີ່ມ pin ejector ເພີ່ມເຕີມຫຼືໃຊ້ເສັ້ນຜ່າກາງໃຫຍ່ກວ່າ.
  • ວາງເຂັມໃສ່ກະດູກຂ້າງ, ເຈົ້ານາຍ, ຫຼືພື້ນຜິວທີ່ບໍ່ແມ່ນເຄື່ອງສໍາອາງອື່ນໆ.
  • ຮັບ​ປະ​ກັນ​ລະ​ບົບ​ການ​ກັບ​ຄືນ ejector ທີ່​ເຫມາະ​ສົມ (ພາກ​ຮຽນ spring ຫຼື pins ຜົນ​ຕອບ​ແທນ​ທາງ​ບວກ​)​.

ກໍລະນີສຶກສາ: ຈາກຂໍ້ບົກພ່ອງໄປສູ່ການແກ້ໄຂ

        ລູກຄ້າທີ່ຜະລິດແມ່ພິມຖັງປາກກາ 32 ຊ່ອງ ລາຍງານການເກີດສົງຄາມ ແລະຮອຍຫລົ້ມຢູ່ໃນພື້ນທີ່ຕິດຄລິບ. ຫຼັງຈາກສອງອາທິດຂອງການປັບຕົວກໍານົດການເຄື່ອງຈັກທີ່ບໍ່ມີການປັບປຸງ, ພວກເຮົາໄດ້ດໍາເນີນການທົບທວນ mold.

        ຜົນການຄົ້ນພົບ:

  • ຊ່ອງລະບາຍຄວາມຮ້ອນຢູ່ໄກຈາກເຈົ້າຂອງຄລິບໜາ.
  • ປະຕູຮົ້ວຕັ້ງຢູ່ກົງກັນຂ້າມ, ເຊິ່ງກໍ່ໃຫ້ເກີດການສູນເສຍຄວາມກົດດັນ.
  • ເຂັມປັກໝຸດຖືກແຈກຢາຍບໍ່ສະໝ່ຳສະເໝີ.

       ປະຕິບັດ:

  • ເພີ່ມ baffle ໃນວົງຈອນເຮັດຄວາມເຢັນຢູ່ໃກ້ກັບນາຍຈ້າງ.
  • ຍ້າຍປະຕູເຂົ້າໃກ້ພື້ນທີ່ເຈົ້ານາຍ.
  • ເພີ່ມສອງ pin ejector ເພີ່ມເຕີມ.

        ຜົນໄດ້ຮັບ:

        Warpage ຫຼຸດລົງ 80%; ຮ່ອງຮອຍຖືກລົບລ້າງ. ອັດຕາການຜະລິດຂີ້ເຫຍື້ອຫຼຸດລົງຈາກ 12% ເປັນ 2%.

ສະຫຼຸບ

        ຄວາມສໍາພັນລະຫວ່າງຄວາມຜິດປົກກະຕິຂອງແມ່ພິມສີດແລະ mold ແມ່ນໂດຍກົງແລະມັກຈະເດັ່ນ. ໃນຂະນະທີ່ຕົວກໍານົດການຂະບວນການບາງຄັ້ງສາມາດຊົດເຊີຍບັນຫາ mold ເລັກນ້ອຍ, ການແກ້ໄຂພື້ນຖານແມ່ນຢູ່ໃນການອອກແບບ mold ທີ່ດີ - ປະຕູຮົ້ວທີ່ເຫມາະສົມ, ຄວາມເຢັນທີ່ສົມດູນ, ການລະບາຍອາກາດທີ່ພຽງພໍ, ການຖອດອອກທີ່ເຂັ້ມແຂງ, ແລະມຸມຮ່າງທີ່ຖືກຕ້ອງ.

        ໃນຖານະເປັນຜູ້ຜະລິດແມ່ພິມ, ຄວາມຮັບຜິດຊອບຂອງພວກເຮົາຂະຫຍາຍອອກໄປນອກເຫນືອການສົ່ງແມ່ພິມທີ່ເຫມາະກັບເຄື່ອງຈັກ. ພວກເຮົາຕ້ອງອອກແບບແມ່ພິມທີ່ມີການໃຫ້ອະໄພ, ແຂງແຮງ, ແລະເຫມາະສໍາລັບວັດສະດຸສະເພາະແລະເລຂາຄະນິດບາງສ່ວນ. ສໍາລັບແມ່ພິມສີດ, ການເຂົ້າໃຈສາເຫດທີ່ກ່ຽວຂ້ອງກັບ mold ເຫຼົ່ານີ້ຊ່ວຍໃຫ້ການແກ້ໄຂບັນຫາທີ່ມີປະສິດທິພາບຫຼາຍຂຶ້ນແລະການສື່ສານທີ່ດີກວ່າກັບຜູ້ສະຫນອງ mold.

        ໃນເວລາທີ່ທ່ານພົບຂໍ້ບົກພ່ອງຢ່າງຕໍ່ເນື່ອງ, ກ່ອນທີ່ຈະສໍາຜັດກັບເຄື່ອງຄວບຄຸມ, ຖາມວ່າ: mold ອາດຈະເປັນສາເຫດ?


ຂ່າວທີ່ກ່ຽວຂ້ອງ
ຝາກຂໍ້ຄວາມໃຫ້ຂ້ອຍ
ຄໍາແນະນໍາຂ່າວ
X
ພວກເຮົາໃຊ້ cookies ເພື່ອສະເຫນີໃຫ້ທ່ານມີປະສົບການການຊອກຫາທີ່ດີກວ່າ, ວິເຄາະການເຂົ້າຊົມເວັບໄຊທ໌ແລະປັບແຕ່ງເນື້ອຫາ. ໂດຍການນໍາໃຊ້ເວັບໄຊທ໌ນີ້, ທ່ານຕົກລົງເຫັນດີກັບການນໍາໃຊ້ cookies ຂອງພວກເຮົາ. ນະໂຍບາຍຄວາມເປັນສ່ວນຕົວ
ປະຕິເສດຍອມຮັບ